在現(xiàn)代化包裝生產(chǎn)線中,可調瓶蓋包裝機搭配收縮膜耗材的自動熱縮包裝方案,正成為瓶蓋、瓶胚、鋁蓋等小型散件產(chǎn)品的優(yōu)選包裝方式。該方案通過自動設備完成膜料輸送、套膜、封切、熱收縮等工序,實現(xiàn)從包裝耗材到成品包裝的一體化作業(yè)。
一、可調瓶蓋包裝機的核心特點
可調瓶蓋包裝機是一類針對不同直徑瓶蓋進行自適應調整的自動化包裝設備。其“可調”特性主要體現(xiàn)在:
- 寬度與高度可調:通過絲桿或伺服調整機構,適應不同規(guī)格的瓶蓋列數(shù)、堆疊層數(shù)。
- 適用耗材廣泛:可兼容PE熱收縮膜、PVC收縮膜、POF收縮膜等多種包裝耗材。
- 封切精準:采用恒溫封刀或脈沖封切,保證收縮膜封口牢固、切口平整。
這類設備廣泛用于日化瓶蓋、飲料瓶蓋、藥瓶鋁蓋、化妝品噴頭蓋等產(chǎn)品的二次收縮包裝。
二、收縮膜耗材的關鍵指標
收縮膜是決定包裝外觀、密封性和成本的重要耗材。常見耗材及特點如下:
| 耗材類型 | 收縮溫度 | 特點 | 適用場景 |
|----------|----------|------|----------|
| PE熱收縮膜 | 140-180℃ | 韌性好、成本低、收縮率適中 | 重物、大件瓶蓋堆疊 |
| PVC收縮膜 | 90-130℃ | 收縮率大、透明度高、易封口 | 小瓶蓋、展示包裝 |
| POF收縮膜 | 130-160℃ | 環(huán)保、高透明、高收縮、不脆裂 | 中高端多瓶罐裝 |
選擇收縮膜時,需要綜合考慮瓶蓋的材質、重量、包裝速度、熱縮機長度以及與可調包裝機的匹配性。膜的厚度常用范圍為0.015mm-0.06mm,過厚會導致熱縮不徹底,過薄則容易破膜。
三、自動設備包裝機與熱縮機的協(xié)作流程
完整的自動熱縮包裝流程如下:
- 排列送料:瓶蓋由振動盤或提升機整理排列輸送到套膜工位。
- 自動套膜:可調瓶蓋包裝機根據(jù)瓶蓋組尺寸送膜、制袋、套膜。
- 封切:封切刀切斷收縮膜并封住膜口。
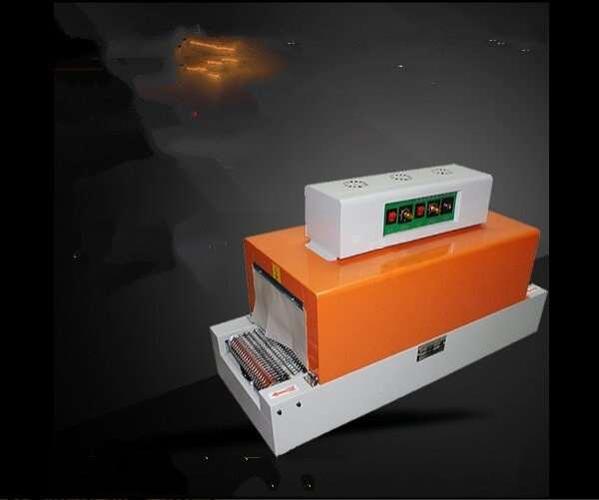
- 熱收縮:產(chǎn)品經(jīng)過熱縮機(熱收縮爐)通道,在熱風循環(huán)或蒸汽加熱下,收縮膜緊貼瓶蓋表面。
- 冷卻定型:出熱縮機后自然冷卻或風冷,使收縮膜快速定型。
- 輸出收集:成品由輸送帶送往下一道工序或裝袋裝箱。
在自動化程度較高的生產(chǎn)線中,可調瓶蓋包裝機、熱縮機、輸送線、自動檢測裝置可實現(xiàn)聯(lián)機控制,一人即可監(jiān)控整線運行。
四、耗材與設備的匹配建議
為避免包裝缺陷和停機故障,耗材與設備應重點匹配以下參數(shù):
- 膜寬與包裝物寬度匹配:膜寬過小會封不嚴,過大會造成折皺和包不滿。
- 熱縮機溫度曲線與膜類型匹配:POF收縮膜需要分段控溫,PVC收縮膜需防止過熱焦化。
- 封切時間與膜厚度匹配:較厚的PE收縮膜需要更長的封切時間和更高的封刀溫度。
- 傳送速度匹配:包裝速度快時,熱縮機長度需相應加長或溫度略提高。
同時應選用質量穩(wěn)定的收縮膜耗材,關注厚度偏差、拉伸強度、熱收縮率和霧度等指標。劣質膜容易堵膜、斷膜或影響整體包裝外觀。
五、常見問題與解決思路
- 收縮后膜起皺、不平整:通常由熱縮溫度不均或輸送速度過快造成。應優(yōu)化熱縮機風道和溫度設定。
- 封口處破膜:可能是封切溫度過高或膜材韌性不足,可更換膜材或降低封刀溫度。
- 膜包不住產(chǎn)品:檢查可調部分的寬度和層數(shù)設定,確認放膜量是否正確。
- 耗材頻繁斷膜:檢查膜卷張力、導輥平行度與膜質量,必要時更換高抗撕裂耗材。
- 不同規(guī)格頻繁切換費時:優(yōu)先選購帶有記憶功能的設備,并記錄每種瓶蓋對應的膜寬手輪讀數(shù)及熱縮機參數(shù)。
六、發(fā)展趨勢
可調瓶蓋包裝機與熱縮膜自動包裝設備將朝以下方向發(fā)展:
- 更快速的規(guī)格切換,借助伺服控制與配方存儲,換瓶蓋種類從“半小時調機”縮短到“一鍵換型”;
- 更高的熱縮效率,使用遠紅外或熱風循環(huán)熱縮機,節(jié)能;
- 在線檢測配套,視覺系統(tǒng)檢測斷膜、缺蓋和收縮成型效果;
- 更豐富的環(huán)保收縮膜耗材,如可回收POF及生物基收縮膜;
- 數(shù)據(jù)化和遠程運維,自動包裝機接入工業(yè)互聯(lián)網(wǎng)平臺進行狀態(tài)監(jiān)控。
可調瓶蓋包裝機、自動設備包裝機、熱縮機與對應的收縮膜耗材必須作為一個完整系統(tǒng)來選擇和調試。只有讓瓶蓋裝備、收縮爐加熱條件和包裝耗材三者準確匹配,才能兼顧產(chǎn)能與包裝成品率,實現(xiàn)從“可調”到“可用”“好用”的智能化包裝升級。